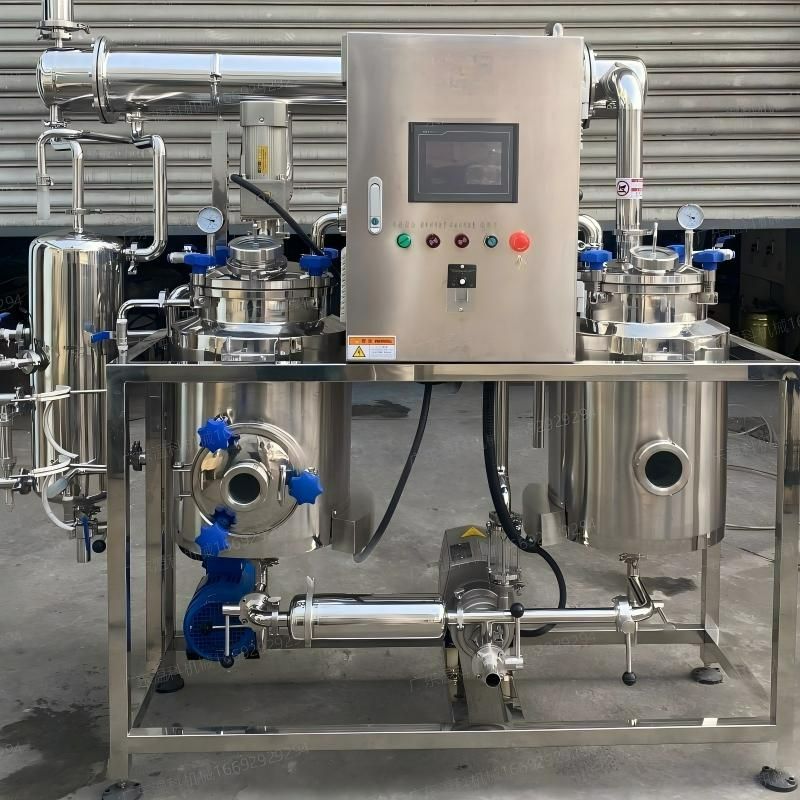
场景一:制药行业纯化水制备
制药企业生产纯化水(《中国药典》标准,电导率≤5.1μS/cm,微生物≤100CFU/mL)是水处理系统最典型应用。某抗生素原料药厂原水为市政自来水,电导率约400μS/cm。系统配置:原水箱(带搅拌,投加次氯酸钠消毒)→多介质过滤器→活性炭过滤器(去除余氯)→软化器(防RO膜结垢)→保安过滤器→一级高压泵→一级RO(脱盐率≥99%)→中间水箱→二级高压泵→二级RO(产水电导率≤5μS/cm)→EDI模块(产水电阻率≥18MΩ·cm)→纯化水箱(SUS316L,无搅拌,配备呼吸器、喷淋球)→紫外线杀菌器→用水点循环管网。该系统产水完全符合药典要求,用于药品配料、设备清洗、检验分析。系统配备在线电导率仪、pH计、流量计及PLC控制,不合格水自动排放,合格水自动进入纯化水箱。
场景二:食品饮料行业工艺用水
某饮料生产企业生产茶饮料和果汁,需要大量工艺用水(调配用水、CIP清洗用水)。原水为地下水,硬度高(300mg/L),铁锰含量超标。水处理系统配置:原水箱(带搅拌,投加氧化剂除铁锰)→曝气装置→多介质过滤器→活性炭过滤器→软化器→保安过滤器→一级RO系统(产水电导率≤20μS/cm)→紫外线杀菌器→工艺用水箱。产水用于茶汤萃取、糖浆调配、CIP清洗。系统日产水量100吨,满足工厂生产需求。RO浓水部分回用于厂区绿化、冲厕,实现水资源节约。
场景三:电子行业超纯水制备
某电子元器件生产厂需要18.2MΩ·cm超纯水用于晶圆清洗。配置两级RO+EDI+抛光混床系统:原水→预处理→一级RO→二级RO→EDI(电阻率≥18MΩ·cm)→抛光混床(进一步脱盐)→超纯水箱(氮封保护,防止CO₂溶入)→TOC降解器(185nm紫外)→终端超滤(0.1μm)→用水点。系统产水电阻率稳定在18.2MΩ·cm,TOC<1ppb,颗粒数符合电子级水标准。
场景四:化工行业锅炉补给水
某化工厂配备10吨/小时蒸汽锅炉,原水为河水,需处理为软化水或除盐水。配置:原水箱(带搅拌,投加絮凝剂)→多介质过滤器→活性炭过滤器→软化器→RO系统(产水电导率≤10μS/cm)→除盐水箱→锅炉给水系统。RO产水代替了传统离子交换法,无需酸碱再生,环保效益显著



 粤公网安备44200102446098号