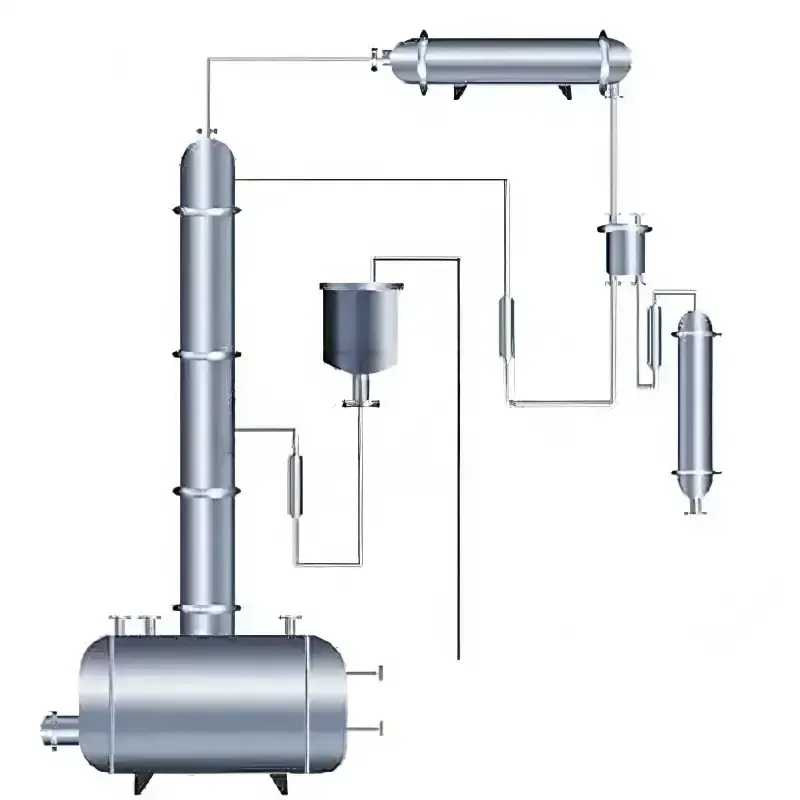
JH酒精回收塔(乙醇精馏装置)
产品缩略图 产品缩略图 产品缩略图 产品缩略图 产品缩略图

JH酒精回收塔(乙醇精馏装置) 广东温科机械不锈钢定制设备

利用精馏原理回收稀乙醇,浓度可达95%以上,适用于制药及化工行业

产品详细介绍

设备型号与尺寸
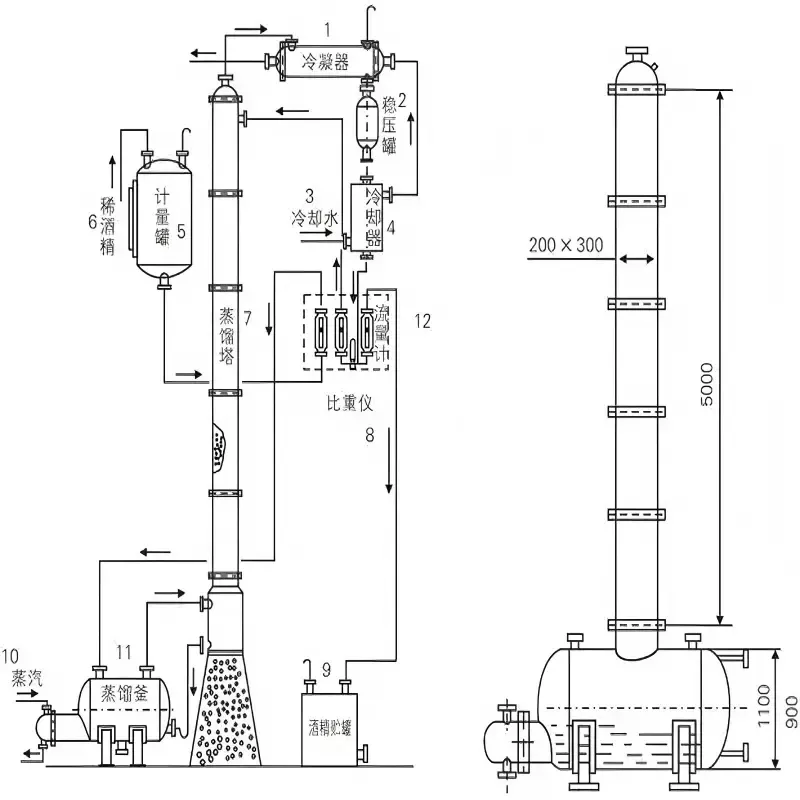
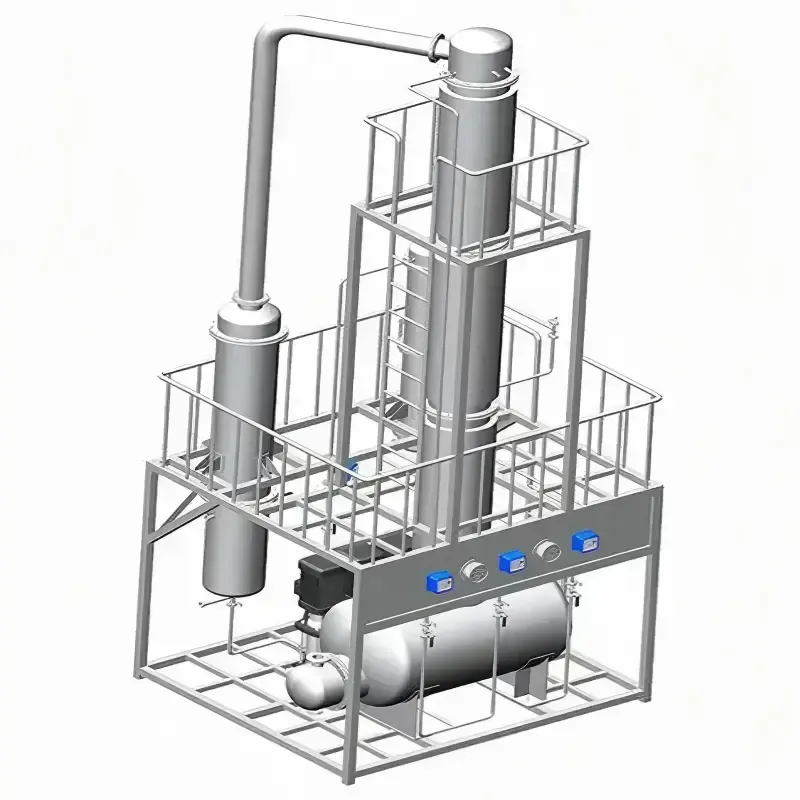
JH酒精回收塔(乙醇精馏装置)按每小时处理稀乙醇量分为JH-200(200升/小时)、JH-500(500升/小时)、JH-1000(1000升/小时)、JH-2000(2000升/小时)等型号。设备组成:蒸馏塔(塔径φ200-800mm,塔高6-15米)、塔釜(容积200-3000L)、冷凝器(列管式,换热面积5-50m²)、冷却器(板式或管式)、回流罐(50-500L)、回流泵(不锈钢离心泵)、真空系统(水环真空泵,用于负压操作)、控制系统(PLC+触摸屏)。设备材质:与物料接触部分为SUS304不锈钢,密封件为PTFE或食品级硅橡胶。保温层:塔体包覆岩棉+不锈钢皮,减少热损失。
工作原理与参数
利用乙醇(沸点78.3℃)与水(100℃)沸点差异,通过精馏实现分离。稀乙醇(30%-60%)进入塔中部,塔釜蒸汽加热(0.2-0.4MPa),乙醇汽化上升,经塔内填料(不锈钢波纹填料,比表面积250-500m²/m³)或塔板(浮阀塔板,理论板数15-30块)与回流的液体多次气液传质,塔顶得到高浓度乙醇蒸汽(90%-95%),经冷凝器冷凝成液体,部分回流(回流比R=1-4),部分采出为成品。塔釜废水含乙醇<0.5%,排放或进污水站。操作方式:常压精馏(塔顶温度78-82℃,塔底100-105℃)或负压精馏(-0.05至-0.08MPa,塔顶温度45-65℃,节能且适合热敏物料)。浓度控制:通过调节回流比和蒸汽量,可稳定产出93%、95%等不同规格。
有搅拌与无搅拌的区别
酒精回收塔的搅拌装置位于塔釜(再沸器)。带搅拌的塔釜:配置底入式搅拌器(桨叶式,转速60-120rpm,功率1.5-7.5kW),用于处理含有固体悬浮物或高粘度残液的物料(如中药提取后的醇提残液含有药渣)。搅拌可防止固体沉降结垢、防止物料局部过热焦化,同时强化传热,避免釜底结焦。无搅拌的塔釜:釜内无搅拌器,依靠加热自然对流循环,结构简单、成本低、密封可靠,适用于清澈的稀乙醇溶液(如蒸馏后的低浓度乙醇、结晶母液等),不含固体杂质。两种塔釜均需配置液位计(磁翻板或差压式)和温度计,无搅拌型的釜底需定期排渣。搅拌型投资高约30%-40%,但适用范围更广,尤其适合中药提取行业。
产品实拍图 产品实拍图

使用场景

场景一:中药醇提工艺中的乙醇回收
某中药厂生产丹参酮、穿心莲内酯,采用70%乙醇提取。提取液经浓缩后,蒸出的稀乙醇浓度40%-50%,含少量药渣和树脂。选用JH-1000酒精回收塔(1000升/小时处理量),塔釜带搅拌(防止药渣沉降结垢)。稀乙醇进入塔中部,蒸汽加热(0.25MPa),塔顶得到93%乙醇(回流比R=2),经冷却后回用于下一批提取。塔釜残液(含乙醇<0.3%)排入污水站。该厂每天产生稀乙醇12吨,回收后得到约6吨93%乙醇(按乙醇5000元/吨计,日节省3万元)。搅拌型塔釜每3个月清渣一次,而非搅拌型需每月清渣,维护成本更低。
场景二:植物提取物企业的溶剂回收
某绿茶提取物生产企业,使用70%乙醇提取茶多酚,醇提液浓缩后稀乙醇浓度为30%-35%,清澈无渣(因已过滤)。选用JH-2000酒精回收塔(2000升/小时),塔釜无搅拌(降低成本)。稀乙醇经精馏得到95%乙醇(回流比R=1.5),塔釜废水COD从5万mg/L降至8000mg/L,大幅减轻污水处理负荷。每年回收乙醇2000吨,节省溶剂采购费用约1000万元,设备投资一年即收回。
景三:食品添加剂及香精香料行业
某天然香精厂使用乙醇提取花椒精油,提取后含油废乙醇浓度约60%。选用JH-500酒精回收塔(带搅拌,因含有花椒树脂)。精馏得到94%乙醇回用,釜残液(含花椒树脂和少量乙醇)作为燃料或废弃物处理。该塔还配备防爆电机和静电接地,符合防爆区要求。
场景四:精细化工中间体合成
某医药中间体厂,反应母液为50%乙醇,含有少量有机杂质。选用JH-2000酒精回收塔(无搅拌,材质SUS316L耐腐蚀)。通过精馏得到95%乙醇回用于反应,釜残液焚烧处理。每天处理母液20吨,回收乙醇10吨,年节省成本500万元。
使用场景图 使用场景图

在线留言

欢迎留言咨询